



混凝土芯样磨平机处理混凝土芯样方法
一、前言:
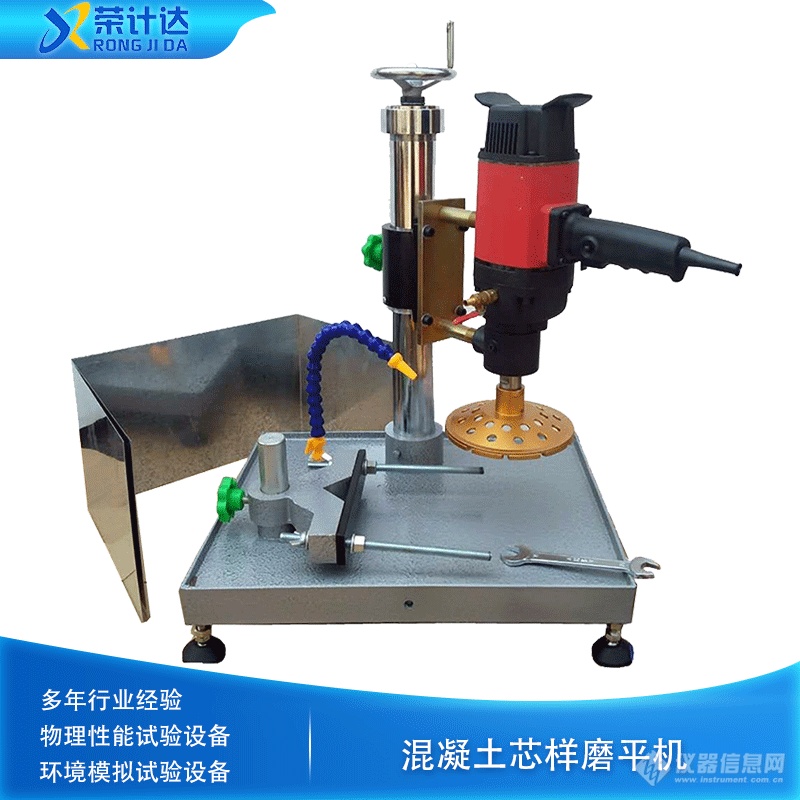
混凝土芯样磨平机广泛应用于混凝土强度、耐久性等性能的评定。混凝土芯样的加工质量直接影响检测结果的准确性,而芯样端面的磨平处理是关键工序之一。混凝土芯样磨平机通过机械化作业,可高效实现芯样端面的平整化处理,满足《GB/T 50784-2013 混凝土结构现场检测技术标准》等规范对芯样加工的要求。
二、芯样预处理
(一)芯样截取与检查
使用切割机将钻取的混凝土芯样按规范要求截取为标准长度(通常为公称直径的 1.0-1.2 倍),截取后检查芯样端面,若存在明显倾斜、凹凸不平或疏松层,需先进行初步修整,确保芯样两端面与轴线基本垂直。
(二)设备与材料准备
混凝土芯样磨平机:选用符合行业标准的自动或半自动磨平机,确保设备运行稳定,砂轮片(或磨轮)完好,磨头进给系统、冷却系统正常。
辅助工具:游标卡尺(精度 0.02mm)、直角尺、钢板尺、水平仪等,用于芯样尺寸和垂直度测量。消耗材料:冷却水(建议使用清洁自来水)、砂轮片(根据芯样强度等级选择合适硬度和粒度,通常粗磨选用 46-60 目,精磨选用 80-120 目)。
三、磨平机操作流程
(一)磨平前准备
设备校准:开机前检查磨平机工作台面水平度,使用水平仪调整至误差不超过 0.1%/m。校准磨头进给速度,确保其在 0.1-1mm/min 范围内可调。
芯样固定:将预处理后的芯样垂直放置于磨平机工作台上,利用夹具或磁性吸盘固定,确保芯样轴线与磨头运动方向垂直,夹紧力适中,避免芯样因夹持过紧产生裂纹。
(二)磨平操作
粗磨阶段
启动磨平机,开启冷却水系统,水流应均匀覆盖磨头与芯样接触区域,流量控制在 5-10L/min,以有效冷却和冲刷磨屑。
设置磨头进给速度为 0.5-1mm/min(根据芯样强度调整,高强度混凝土可适当降低进给速度),砂轮转速为 1000-1500r/min。
缓慢降下磨头,使砂轮片与芯样端面接触,开始磨削。过程中观察磨削情况,确保端面均匀受力,避免因压力不均导致端面偏斜。当芯样端面磨去约 1-2mm,基本去除疏松层和不平整区域后,停止粗磨。
精磨阶段
更换精磨砂轮片,调整砂轮转速为 1500-2000r/min,进给速度降至 0.1-0.5mm/min。
再次启动磨头,对芯样端面进行精磨,直至端面平整、光滑,无明显磨削痕迹。精磨过程中持续使用冷却水,保持磨削区域清洁。
单端面磨平完成后,将芯样翻转 180°,重复上述操作磨平另一端面。
四、过程控制参数参考;
芯样公称直径(mm) | 砂轮转速(r/min) | 进给速度(mm/min) | 单端面磨平时间(min) | 冷却水流量(L/min) |
75 | 1200-1500 | 0.3-0.8 | 3-5 | 5-8 |
100 | 1000-1400 | 0.2-0.6 | 4-6 | 6-10 |
150 | 800-1200 | 0.1-0.5 | 5-8 | 8-12 |
五、质量检验与修正:
(一)尺寸与形位公差检验
高度测量:使用游标卡尺在芯样端面圆周上均匀选取 4 个点,测量芯样高度,各测点高度差应不超过 0.1mm(对于公称直径 100mm 的芯样,高度应为 100±1mm)。
端面平整度:用钢板尺或刀口尺紧贴芯样端面,观察缝隙大小,端面平整度误差应不超过 0.05mm/100mm。
垂直度:使用直角尺测量芯样端面与轴线的垂直度,偏差应不大于 1°。
(二)不合格芯样修正
若检验发现芯样端面平整度、垂直度或高度不符合要求,需重新固定芯样,进行局部补磨。补磨时调整磨头进给量,缓慢磨削直至符合规范要求。对于因夹持不当导致的端面偏斜,需重新调整芯样位置,确保轴线垂直后再进行磨平。
六、注意事项:
设备维护:定期检查磨平机砂轮片磨损情况,当砂轮边缘磨损超过 1mm 或出现明显缺口时,及时更换。清理设备内部磨屑和冷却水杂质,保持冷却系统畅通。
安全操作:操作人员需佩戴防护眼镜、手套等劳保用品,磨平过程中不得触碰砂轮片和运动部件。设备运行时,确保工作区域无杂物,保持通风良好。
环境要求:磨平操作应在干燥、清洁的室内环境进行,环境温度宜控制在 15-30℃,避免粉尘和振动对芯样质量和设备精度造成影响。